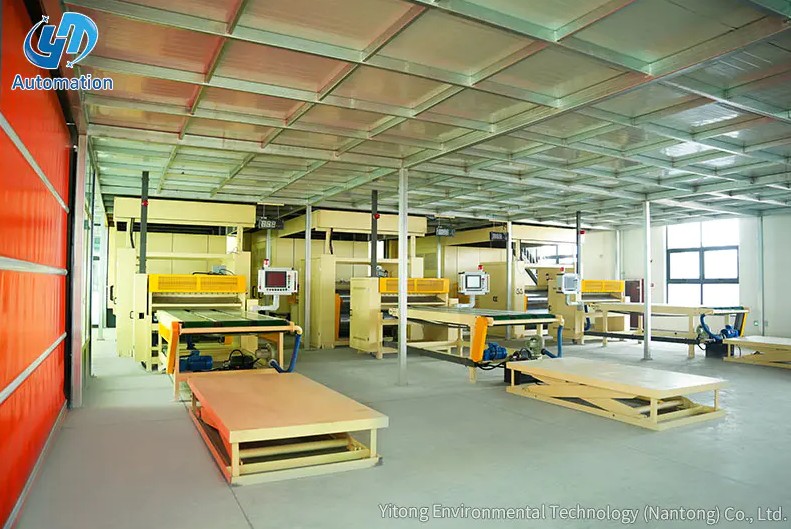
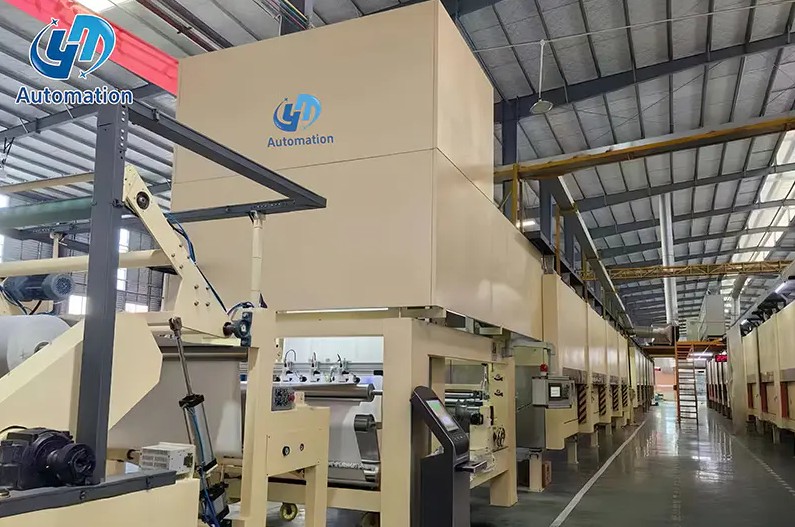
Predstavte si vysokorýchlostnú impregnačnú linku, ktorá nepretržite beží dve zmeny. Odvíjacia cievka sa vyprázdni, papier sa nasýti a potiahne a sušiace pece urobia svoju prácu. Potom sa hotový list dostane na koniec linky, kde sa musí rýchlo, rovnomerne a bez poškodenia okrajov vytvoriť stoh. Toto je moment, keď automatizovaný stohovací systém rozhodne, či celá linka dokáže dodržať sľubovaný výkon.
Záver je jednoduchý: automatizácia by sa mala vyhodnotiť, keď rýchlosť linky prekročí pohodlné tempo ručnej manipulácie, pretože nesprávne zarovnanie stohu a opakované zdvíhanie sú bežnými zdrojmi neskorších výrobných strát. Nasledujúce časti pokrývajú pracovnú postupnosť, výber komponentov, ukazovatele výkonu a úvahy o integrácii. Každá sekcia používa typické výrobné údaje, aby bolo porovnanie konkrétnejšie.
Automatizovaný stohovací systém je programovateľná jednotka, ktorá prijíma panely alebo listy z podávacieho dopravníka a ukladá ich na úhľadnú hromadu, paletu alebo zásobník. Môže to byť portálový rám s vákuovými zdvihákmi, jednostĺpový robot s chápadlom alebo zdvíhacia plošina, ktorá spolupracuje s dopravníkom. Spoločné vlákno je, že sekvenciu riadi PLC alebo priemyselný kontrolér, nie operátor. Systém využíva senzory na detekciu materiálu, polohovací mechanizmus na jeho pohyb a ovládač na koordináciu pohybu s protiprúdovým vedením. Tieto systémy sa používajú všade tam, kde je potrebné rýchlo stohovať ploché výrobky bez poškodenia ich povrchu.
Pracovná sekvencia sa takmer na každom stroji riadi rovnakým logickým vzorom. Senzor na vstupe deteguje prednú hranu a šírku listu. Riadiaca jednotka potom vypočíta cieľovú polohu na základe vopred nastaveného vzoru zásobníka. Vákuový alebo uchopovací systém zdvihne list a pohyblivá os ho prenesie do bodu pádu. Vzor sa udržiava úpravou bodu uloženia pre každý cyklus. Nakoniec sa po prednastavenom počte kusov skontroluje meranie výšky stohu.
Načasovanie je kritické. Ak regulátor čaká príliš dlho medzi cyklami, prívodné vedenie sa zastaví. Ak sa pohybuje príliš rýchlo, list sa môže kývať a pristávať offset. Preto na tuhosti rámu, priľnavosti a akceleračnom profile záleží rovnako ako na maximálnej rýchlosti.
Rôzne rýchlosti linky, veľkosti panelov a rozloženie podlahy vedú k rôznym konfiguráciám. Správna voľba nie je o preferencii značky, ale o tom, ktoré kinematické usporiadanie poskytuje najkratší cyklus s prijateľnými nákladmi. Nižšie uvedená tabuľka porovnáva najbežnejšie typy, ktoré sa nachádzajú v linkách na spracovanie lepenky a papiera.
| Typ systému | Pohyb hlavnej osi | Typická aplikácia | Časový rozsah cyklu |
|---|---|---|---|
| Portálový zakladač panelov | Horné osi X a Z | Široké panely, nábytkové dosky | 12-18s na cyklus |
| Jednostĺpcový robotický paletizátor | Otočné rameno s chápadlom | Kompaktné priestory a rôzne vzory | 15-25s na cyklus |
| Zdvíhacia a stohovacia plošina | Vertikálny zdvih plus dopravník | Dekoratívne stohy papiera, impregnačné linky | 20-35s na cyklus |
| Dopravníkový zakladač | Horizontálny presun s hromadou | Svetlé listy a súvislé čiary | 25-45s na cyklus |
 3-tonová stohovacia platforma pre dekoratívne papierové linky Tento plošinový zakladač je prezentovaný ako praktická voľba pre dekoratívne papierové linky, ponúka 3-tonovú nosnosť, ktorá podporuje jednoduchšiu integráciu s existujúcimi výrobnými systémami riadenými PLC. Zobraziť produkt →
Pri porovnávaní typov sú menovité otáčky iba východiskovým bodom. Skutočný čas cyklu závisí od hmotnosti listu, spoľahlivosti uchopenia a od toho, ako rýchlo dokáže PLC komunikovať s predradeným sušičom alebo rezačkou. Stohovač v štýle platformy sa často stáva prvou voľbou pre dekoratívny papier, pretože sa jednoduchšie integruje. Ak sa sortiment neskôr posunie smerom k väčším doskám, portálový systém sa môže stať lepšou dlhodobou možnosťou.
Keď poznáte pohybový vzor, ďalším krokom je porovnanie čísel a nie katalógových fotografií. Na produktivitu majú najsilnejší vplyv tri metriky: čas cyklu na hárok, kvalita stohu v plnej výške a množstvo potrebnej pozornosti operátora. Nižšie uvedená tabuľka zobrazuje typický indexovaný výkon, keď portálový automatizovaný zakladač nahrádza manuálne ukladanie na súvislej linke.
Indexované hodnoty sú založené na skutočných pozorovaniach produkcie. Manuálne stohovanie je nastavené na 100 ako bežný základ. Automatizované stohovanie zvyčajne dosahuje 140 alebo viac pre rýchlosť spracovania. Kvalita stohu sa zlepšuje, pretože každý cyklus používa rovnaké súradnice a tlak. Dokonca aj pri efektívnosti práce môže automatizovaná linka bežať s jedným operátorom namiesto niekoľkých. To neznamená, že každý stroj poskytne tieto čísla, ale ukazujú druh medzery, ktorú môže vytvoriť dobre integrovaný systém.
Jediný prehľad výkonnosti je užitočný, ale dôležitejší je trend zmeny. Manuálne stohovanie má tendenciu klesať po tretej hodine, najmä pri vysokej hmotnosti kusov. Automatizovaný systém udržuje takmer plochú výstupnú krivku. Čiarový graf nižšie porovnáva počet hárkov naskladaných za hodinu na konci každej hodiny v typickej osemhodinovej zmene.
Čiarový graf znázorňuje známy vzor. Automatizovaná linka zostáva medzi 44 a 47 cyklami za hodinu počas celej zmeny. Manuálna čiara začína na 38 cykloch, ale po štvrtej hodine klesne pod 30. Únava, prestávky na občerstvenie a tlak na udržanie tempa, to všetko prispieva k krivke. Pri dvojzmennej prevádzke dosahuje akumulovaná medzera asi 80 listov na linku. To je dôvod, prečo nároky na priepustnosť založené na krátkych skúškach často preháňajú manuálny výkon.
Ďalšie porovnanie sa zameriava na priemerný čas cyklu na zásobník. Kratší cyklus dáva riadku širšiu rezervu, keď výkon sušičky stúpne. Stĺpcový graf nižšie porovnáva ručné stohovanie, zdvíhaciu plošinu, jednostĺpový paletizátor a portálový zakladač pri podobných rozmeroch listov.
Vertikálne pruhy zobrazujú čas cyklu v sekundách na zásobník. Ručná manipulácia trvá približne 45 sekúnd, pretože operátor musí medzi listami zarovnať, posunúť a zastaviť. Zdvíhacia plošina to skracuje na približne 28 sekúnd pomocou vertikálneho pohybu. Jednostĺpové paletizátory zlepšujú hodnotu na 22 sekúnd, zatiaľ čo portálové systémy dosahujú za priaznivých podmienok 18 sekúnd. Kompromisom je, že rýchlejšie stroje majú zvyčajne väčšiu stopu a vyššie investície. Výber správneho systému závisí od toho, koľko sekúnd sa skutočne oplatí ušetriť na výrobných nákladoch.
Najlepší stohovací systém nie je vždy najrýchlejší. Ak linka beží miernou rýchlosťou a továreň má obmedzený podlahový priestor, kompaktná zdvíhacia plošina môže poskytnúť požadovaný výkon s nižším rizikom inštalácie. Ak produktový rad zahŕňa veľké dosky a zložité stohovacie vzory, portálový zakladač poskytuje väčšiu flexibilitu. Radarová tabuľka nižšie porovnáva dve bežné možnosti v rámci piatich kritérií výberu: integračné úsilie, kapacita užitočného zaťaženia, flexibilita, priestorová efektívnosť a náklady. Vyššie skóre znamená, že možnosť je v danej dimenzii jednoduchšia alebo silnejšia.
Radarový graf odhaľuje, prečo neexistuje univerzálny víťaz. Zdvíhacia plošina dosahuje veľmi vysoké skóre z hľadiska integrácie a nákladov, čo z nej robí bezpečnú voľbu pre existujúce impregnačné linky. Portálový zakladač vyhráva kapacitou užitočného zaťaženia a flexibilitou, čo je dôležité, keď sa často menia veľkosti panelov. Priestorová efektivita je blízko, pretože oba formáty vyžadujú výstupnú zónu. Z praktického hľadiska by rozhodnutie malo začať rozsahom veľkostí dosiek a dostupným priestorom. Keď sú tieto obmedzenia jasné, skóre zvyčajne rýchlo vyriešia spor.
Automatizovaný stohovací systém je možné naplánovať ako súčasť novej linky alebo dodatočne namontovať na existujúcu linku. Najjednoduchšou cestou je vybrať zariadenie, ktoré zodpovedá výške dopravníka a riadiacim signálom vašej aktuálnej linky. Jednotky, ako je zdvíhacia a stohovacia plošina, sa dobre hodia po vysunutí sekcie sušičky alebo rezačky, pretože nahrádzajú ručnú polohu palety riadeným vertikálnym zdvihom. Na presun hotového stohu je možné k riadiacemu systému linky pripojiť dopravnú plošinu. Keď je sekvencia riadená PLC, zakladač sa stáva ďalšou osou výrobného procesu a nie samostatným strojom. S menším počtom manuálnych zásahov dosahuje celá línia konzistentnejší rytmus.
Upstream vybavenie ovplyvňuje kvalitu stohu viac, než väčšina kupujúcich očakáva. Ak traktor alebo podávacia jednotka vytvorí čo i len malú zmenu rýchlosti, okraje stohu nezostanú zarovnané. Konštrukciu podávacieho dopravníka, dĺžku rezu a oblasť uchopenia je potrebné prediskutovať s dodávateľom zariadenia. Môžete si prečítať podrobnú diskusiu o tom, ako ťahacie jednotky ovplyvňujú celkovú účinnosť v našom analýza účinnosti traktora . Rovnaká logika platí pre dopravná plošina ktorý odnáša hotový stoh preč. Dobre zladená sada komponentov je to, čo oddeľuje rýchlu linku od hladkej linky.
Automatizovaný stohovací systém je logickou investíciou, keď ručná manipulácia obmedzuje kapacitu výrobnej linky. Začnite meraním aktuálneho času cyklu, kvality zásobníka a nákladov na obsluhu. Potom porovnajte typy a údaje o výkonnosti uvedené v tejto príručke. Zariadenie by malo byť vybrané tak, aby vyhovovalo skutočným rozmerom panelov, dostupnej podlahovej ploche a riadiacej architektúre vašej linky. Keď sú tieto body zarovnané, automatizácia sa vyplatí prostredníctvom vyššej priepustnosti, lepšieho zarovnania zásobníka a nižšieho pracovného tlaku.
Kontaktujte nás
Odporúčané produkty
Poďme dnu
Dotknite sa
Yitong Environmental Technology (Nantong) Co., Ltd je výrobca špecializujúci sa na impregnačné zariadenia.
Kontaktujte nás
Phone: +86-19555016088
Email: [email protected]
Add:Južne od Haiyan Road, Západne od Nanhai Road, Tongzhou Bay Yangtze River-Sea Spoločná demonštračná rozvojová zóna, Jiangsu, Čína