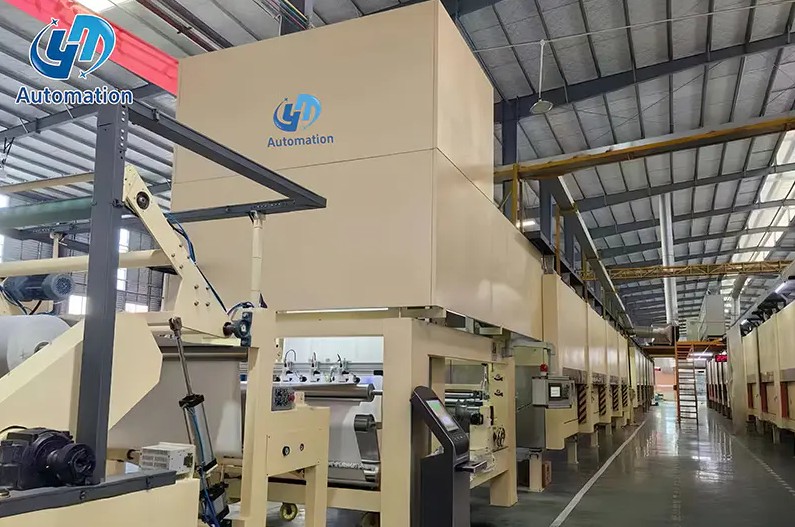
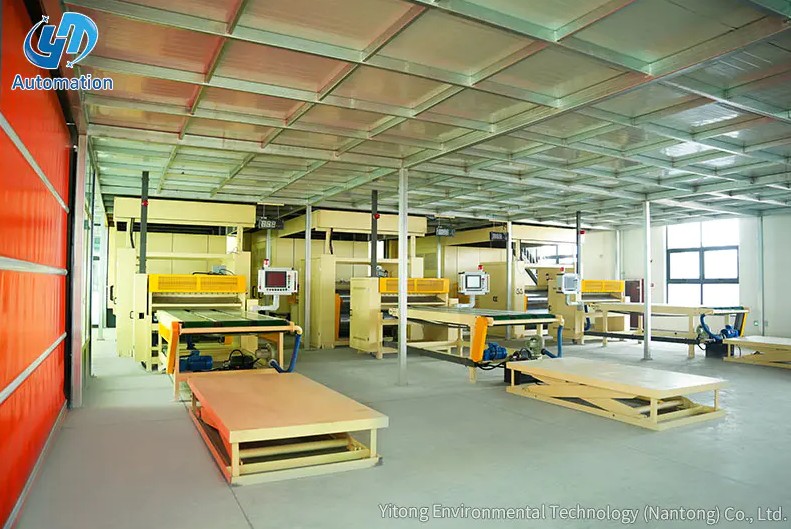
Na konci mnohých impregnovaných dekoratívnych papierových čiar sa pred očami skrýva problém. Odvíjač sa podáva čisto, impregnačná stanica rovnomerne nanáša živicu a sušiaca časť drží stabilnú teplotnú krivku. Potom synchrónna rezačka dokončí svoj cyklus a hotové hárky dorazia na miesto stohovania rýchlejšie, ako to zvládne manuálny tím. Rýchlosť linky vytlačená na typovom štítku stroja už nie je skutočnou rýchlosťou výroby. Stohovacia stanica sa stala prekážkou a každá stratená minúta je kapacita, ktorú linka už nikdy nedokáže obnoviť. Pre závody spracovávajúce priemyselný dekoratívny základný papier je rozhodnutie o automatizácii tejto stanice rozhodnutím o skutočnom výkone, nie o pohodlí.
Automatizovaná stohovacia stanica prijíma narezané listy z rezačky alebo poslednej sekcie dopravníka, zarovnáva každý list proti pevným referenčným okrajom a umiestňuje každý list na zdvíhaciu plošinu, ktorá sa automaticky spúšťa, keď stoh rastie. Celý cyklus sa opakuje bez nepretržitého zásahu operátora, a preto je stanica najlepšie chápaná ako mechanická náhrada najpomalšej ručnej práce na linke. Dobre navrhnutá stanica vykonáva päť krokov v pevnom poradí:
Stanice tohto druhu sa používajú na linkách, ktoré vyrábajú dekoratívny papier impregnovaný živicou, kde sa vytvrdený povrch nesmie pri manipulácii zoškrabať alebo zaznačiť trením. Mechanická konštrukcia musí zabrániť klznému kontaktu medzi listami, a preto na toleranciách zarovnania a prenosu záleží rovnako ako na rýchlosti.
Celkový výstup linky je určený najpomalším zdieľaným krokom a vo väčšine závodov na výrobu dekoratívneho papiera je týmto krokom stohovanie. Synchrónna rezačka dokáže vyrobiť 25 až 35 hárkov za minútu pri normálnej rýchlosti linky. Dvojčlenný ručný stohovací tím, dokonca aj pri pravidelnom striedaní, zriedka vydrží viac ako 9 až 10 hárkov za minútu počas celej zmeny. Výstupná medzera medzi rezačkou a zakladačom je zvyčajne väčšia ako medzera medzi akoukoľvek inou dvojicou po sebe idúcich strojov.
Stĺpcový graf porovnáva typickú priepustnosť stohovania pre tri prevádzkové režimy. Manuálne stohovanie dosahuje maximum deväť listov za minútu, keď sa dvaja skúsení pracovníci pravidelne otáčajú. Poloautomatické usporiadanie s asistovaným zdvíhaním dosahuje približne 18 listov za minútu. Plne automatizovaná stanica vydrží 30 hárkov za minútu bez prestávok na únavu alebo striedanie zmien. Počas ôsmich hodín sa táto medzera rovná viac ako 10 000 hárkom za zmenu na linke, ktorá udrží rezač plne naložený. Stohovacia stanica preto musí byť dimenzovaná podľa výkonu rezača, nie podľa toho, čo znesú dva páry rúk.
Spoľahlivosť automatizovanej stohovacej stanice závisí od piatich mechanických a riadiacich systémov pracujúcich v krátkom čase cyklu. Každý komponent má špecifickú toleranciu, ktorá určuje, či stanica môže sledovať frézu hodinu po hodine bez zaseknutia alebo poškodenia okrajov.
| Komponent | Funkcia | Čo overiť |
|---|---|---|
| Prijímací dopravník | Prenáša každý hárok z rezača do oblasti zarovnávania kontrolovanou rýchlosťou | Rozsah otáčok zodpovedá výkonu rezačky a materiál pásu nepoškriabe hárok |
| Bočné vyrovnávacie zariadenie | Pritlačí každý hárok k referenčným zarážkám, aby sa vytvoril konzistentný okraj | Tolerancia polohovania do 1 mm a čas cyklu pod 1,5 sekundy |
| Zdvíhací a prenosový mechanizmus | Presunie zarovnaný list na stoh bez posúvania | Hladký vertikálny pohyb a žiadne ťahanie, ktoré by poznačilo povrch živice |
| Stohovacia platforma | Podporuje rastúci stoh a automaticky sa spúšťa | Maximálna výška a hmotnosť stohu zodpovedajú veľkosti balíka a prístupu vysokozdvižného vozíka |
| Riadiaci systém PLC | Koordinuje postupnosť, počíta hárky a komunikuje s linkou | Kompatibilita s existujúcimi linkovými signálmi a jednoduchá zmena receptúry |
Pri hodnotení dodávateľa písomne požiadajte o toleranciu polohovania, čas cyklu na zdvih a maximálnu hmotnosť stohu. Tieto tri čísla rozhodujú o tom, či stanica dokáže držať krok s vašou rezačkou počas celého mesiaca výroby. Yitong stavia zdvíhacia a stohovacia plošina ako samostatná jednotka, takže môže nahradiť ručné stohovacie miesto bez zmeny zvyšku linky.
 Stohovacia platforma pre impregnovaný dekoratívny papier s nosnosťou 3 tony Táto samostatná zdvíhacia a stohovacia jednotka zvládne až 3 tony, čo z nej robí praktický upgrade pre ručné stohovacie body. Spáruje sa s existujúcimi líniami a podporuje rýchlosť rezania, pričom má na pamäti toleranciu, čas cyklu a hmotnosť stohu. Zobraziť produkt →
Správna voľba závisí od štruktúry posunu, objemu plechu a miery variability, ktorú podlaha znesie. Závod s krátkymi zákazkovými objednávkami môže odôvodniť dlhšie manuálne stohovanie ako závod, ktorý má štandardné formáty na tri zmeny. Nižšie uvedené porovnanie je praktickým východiskovým bodom.
| Kritérium | manuál | Poloautomatický | Automatizovaná stanica |
|---|---|---|---|
| Operátori za zmenu | 3 | 2 | 1 |
| Trvalá priepustnosť | 8 až 10 listov za minútu | 15 až 20 listov za minútu | 25 až 35 listov za minútu |
| Konzistencia zásobníka | Závisí od operátora | Mierne | Vysoká a opakovateľná |
| Riziko poškodenia | Stúpa s únavou | Mierne | Nízka a stabilná |
| Počiatočná investícia | žiadne | Nízka až stredná | Vyššie |
| Najlepšie sa hodí pre | Krátky chod a nízky výkon | Čiary so stredným objemom | Nepretržitá veľkoobjemová výroba |
Čiarový graf ukazuje, ako sa miera poškodenia listu vyvíja počas osemhodinovej zmeny. Oranžová čiara predstavuje manuálne skladanie, ktoré začína pod jedným percentom a stúpa cez šesť percent, keď sa únava hromadí. Modrá čiara predstavuje automatizovanú stanicu, ktorá od prvej do poslednej hodiny drží konzistentnú rýchlosť pod pol percenta. Stúpajúci trend v manuálnej prevádzke je spôsobený pomalšími reakciami a opakovaným pohybom na konci zmeny. Pre výrobcov, ktorí triedia hotové plechy, tento rozdiel priamo ovplyvňuje výstup prvej triedy. Krivka poškodenia je často ekonomickejšia ako rýchlosť linky podľa typového štítku.
Radarová tabuľka porovnáva manuálne a automatické stohovanie v šiestich prevádzkových rozmeroch. Automatizované stohovanie dosahuje vyššie skóre v rýchlosti, konzistencii, bezpečnosti operátora a efektívnosti podlahovej plochy, pretože stanica má kompaktný pôdorys a nepotrebuje žiadne dočasné skladovanie okolo pracovnej plochy. Manuálne stohovanie zostáva flexibilnejšie, pretože osoba sa môže prispôsobiť nepravidelným veľkostiam listov bez zmeny programu. Jednoduchá integrácia je jediným rozmerom, kde sa ručné ovládanie javí jednoduchšie, pretože nepotrebuje žiadne ovládacie rozhranie s rezačkou. Celkový tvar vysvetľuje, prečo väčšina nových liniek dekoratívneho papiera špecifikuje automatizovanú stanicu, aj keď je prvá ponuka vyššia. Skutočným kompromisom je disciplína pri prechode a plánovanie kontroly, nie mechanické schopnosti.
Prispôsobte stanicu vášmu skutočnému rozsahu veľkosti hárku a stohovaciemu cyklu, nielen menovitej rýchlosti linky. Stanica dimenzovaná na maximálnu dĺžku listu 2800 mm bude fungovať zle, ak je váš najčastejší formát 1400 mm a recept sa mení každé dve hodiny. Nižšie uvedený kontrolný zoznam obsahuje body, ktoré spôsobujú najväčšie problémy po inštalácii.
Zvislý stĺpcový graf porovnáva počet operátorov potrebných na jednu smenu pre tri usporiadania. Manuálna stanica zvyčajne zaberá troch ľudí, dvoch pri stohu a jedného striedajúceho sa pri podávaní. Poloautomatická stanica potrebuje dvoch operátorov, ktorí dohliadajú a pomáhajú pri zmenách formátu. Automatizovaná stanica pracuje s jedným operátorom av mnohých závodoch táto osoba dohliada aj na rezačku a oblasť vykládky. Počas troch zmien je rozdiel medzi manuálnym a automatizovaným personálnym obsadzovaním šesť ľudí za deň. Tam, kde je ťažké nájsť kvalifikovaných pracovníkov na linke, často rozhoduje o investícii tento personálny nedostatok.
Väčšina problémov s automatickými stohovacími stanicami sa objaví po inštalácii, nie počas diskusie o predaji. Nasledujúce chyby sa na dekoratívnych papierových líniách vyskytujú opakovane a je možné sa im vyhnúť prísnejšou špecifikáciou.
Ďalším častým problémom je kúpa stanice s nesprávnou referenčnou hranou pre existujúce usporiadanie podlahy. Pred schválením konečného výkresu si overte stranu operátora, výtlačnú stranu a vzdialenosť údržby.
Automatizovaná stohovacia stanica je jednou z najrýchlejšie sa vyplácajúcich investícií do linky na ozdobný papier, pretože odstraňuje najbežnejšie úzke miesto bez zmeny chémie alebo profilu sušenia. Pre závody, ktoré vyhodnocujú svoje možnosti, je často cesta s nižším rizikom začatie so stohovacími plošinami a následné rozšírenie na kompletnú linku. Yitong's schopnosť továrne pokrýva samostatnú stanicu aj celú impregnačnú linku s kumulatívnym záznamom viac ako 1 000 projektových prípadov. Stanica, ktorá sa zhoduje s rezačkou, rozsahom formátu hárku a štruktúrou posunu, ochráni výstup linky, za ktorý už zaplatili predradené stroje.
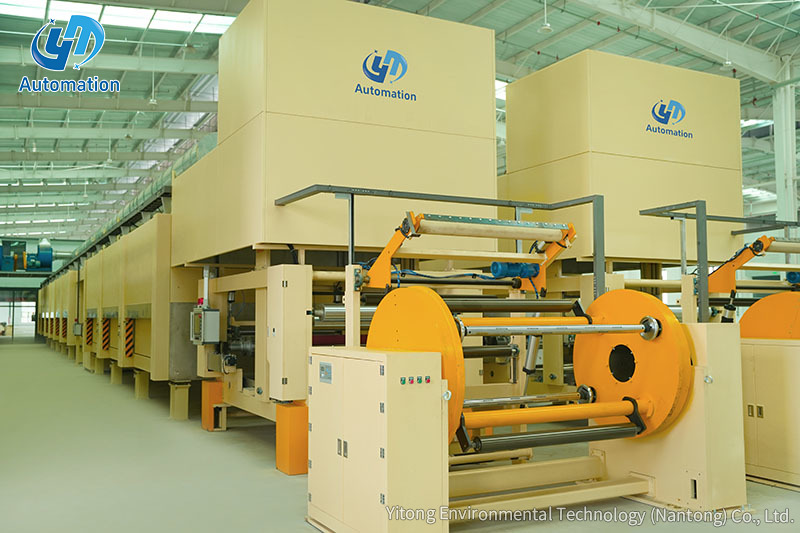 Jednostupňová impregnačná linka na výrobu melamínového papiera Táto horizontálna impregnačná a sušiaca linka pokrýva odvíjanie cez stohovanie výťahom a ponúka úsporu energie vďaka motoru s permanentným magnetom a rekuperácii tepla. Vyhovuje vysokotlakovým melamínovým doskám, najmä spodným papierom, s rovnomerným náterom. Zobraziť produkt →
Kontaktujte nás
Odporúčané produkty
Poďme dnu
Dotknite sa
Yitong Environmental Technology (Nantong) Co., Ltd je výrobca špecializujúci sa na impregnačné zariadenia.
Kontaktujte nás
Phone: +86-19555016088
Email: [email protected]
Add:Južne od Haiyan Road, Západne od Nanhai Road, Tongzhou Bay Yangtze River-Sea Spoločná demonštračná rozvojová zóna, Jiangsu, Čína